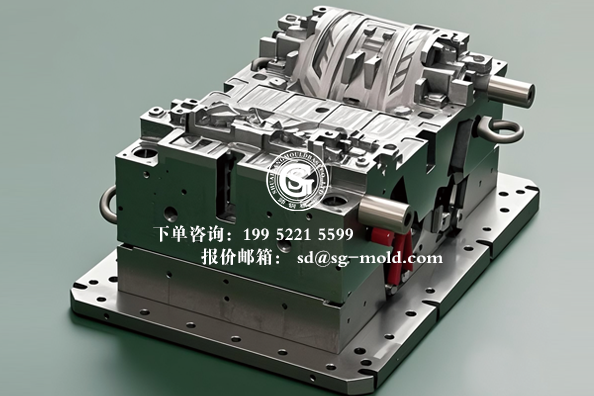
一体化压铸把数十个零散零部件合并成单一大件,给新能源汽车轻量化降本带来明确路径,也同步拉高了整套模具的门槛。很多压铸厂、模具设计团队容易陷入一个误区:把重心全部放在型腔镶件上,认为模架只是简单放大尺寸的标准模胚。但在6000吨、9000吨级超大型压铸岛的实际生产里,模架作为整套模具的承载骨架,要持续承受巨大锁模力、熔融铝液带来的交变热冲击,一旦刚性不足、热稳定性差,很容易出现导柱孔失圆、分型面翘曲、模板永久变形,直接造成试模反复、量产良率下滑。
在选材层面,一体化压铸模架和普通注塑模架、中小型压铸模架完全不是一套逻辑。很多项目初期直接沿用常规H13,厚板截面大、淬透性不足,表里硬度差偏大,经过上万次冷热循环之后,模板局部软化、蠕变变形。8407这类电渣重熔热作钢,纯净度更高、组织均匀性更好,抗热疲劳和抗裂纹扩展能力更强,适合高节拍、长寿命的车身结构件压铸项目,但采购成本、厚板供货周期压力也随之上升。选型时不能只看牌号,还要结合压铸件产量、压铸吨位、结构热节分布综合取舍:中低产量验证项目,优质H13基本可以满足;面向稳定量产、十万模次以上的后地板、电池壳体项目,优先选用高纯净热作钢,同时要求钢厂提供探伤报告与材质溯源。
结构设计上,大模架要在自重、刚性、加工成本三者之间做平衡。整板模架整体性好,受力均匀,不容易出现拼接缝隙、热变形错位,但是超宽厚板采购难、热处理风险高、运输吊装不便;拼板加强筋方案可以降低厚板采购门槛,缩短交期,控制原材料成本,但对拼接基准、定位锁止、应力释放工艺要求极高,如果拼接面处理不到位,高温工况下间隙变化,会引发分型面跑披锋。现在不少成熟的压铸模具方案,会借助CAE热力耦合仿真,提前预判模架在锁模、高温交替下的形变趋势,在薄弱区域增加支撑结构、优化垫块布局,而不是单纯依靠加厚模板来堆刚性。
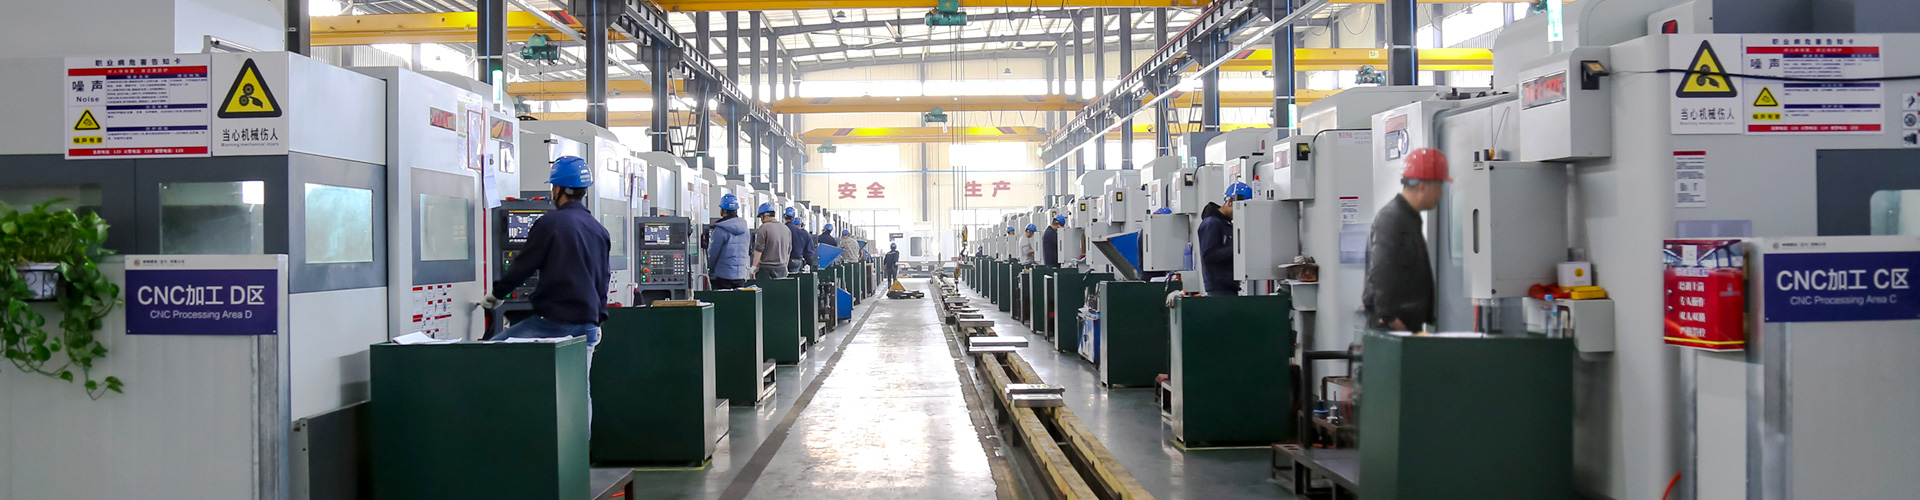
加工环节的难点,集中在大模板平面度、平行度以及深孔同轴度控制。三米级别的大型模架,自重本身就会带来装夹变形,粗加工之后的应力释放、恒温静置、分次精加工,缺一不可。导柱孔、顶出孔、抽芯油路孔位多、跨距大,一次装夹很难完成全部加工,一旦基准转换出错,后续导向偏磨、顶出卡滞问题会持续困扰车间。同时,一体化压铸模具的水路、点冷、抽真空管路、传感器点位越来越多,很多结构需要在模架本体预留安装位,这就要求模架厂不再只做单纯的模板加工,要提前看懂压铸工艺方案,配合模具团队预留随形冷却、检测接口。
上游供应链的矛盾,也在这两年集中显现。适合压铸模架的超厚特种板材,现货规格少,排期长;部分国产特钢虽然价格优势明显,但不同批次的偏析、淬透性波动较大,对模架厂来料检验能力提出更高要求。很多模架厂之前擅长标准模胚、中小非标订单,面对大型压铸模架,热处理外协、深孔加工、探伤检测配套跟不上,交付延期、品质不稳定的情况时有发生。这也倒逼压铸模具客户筛选供应商时,不再只看报价,优先核查对方有没有同类大型压铸模架的加工履历、恒温加工车间、大型热处理配套能力。
下游压铸厂的需求也在悄悄转变。早年采购模架,关注点是尺寸、公差;现在越来越多客户会同步要求模架提供应力管控方案、出厂检测报告、吊装方案、高温工况下的形变说明。很多项目在前期评审阶段,就邀请模架工艺工程师参与会审,提前规避结构干涉、水路冲突、吊装受力不合理等问题,把风险前置,减少试模阶段的大额改模成本。
从行业趋势来看,一体化压铸赛道还在持续扩容,但是模架行业的门槛已经拉开差距。能稳定交付大尺寸、高刚性、抗热疲劳压铸模架的厂商,会和头部压铸、模具企业形成长期协同;而单纯拼价格、沿用传统小模架工艺的厂家,很难跟上新能源压铸的工艺迭代节奏。对于压铸供应链来说,模架已经不再是配套配角,而是决定整套压铸模具稳定性、寿命和量产节拍的核心骨架。
Q:一体化压铸模架优先整板还是拼板?
A:高吨位、长周期量产件优先整板;研发验证、成本敏感项目,可采用经过应力优化的拼板加强方案,必须做好拼接定位与探伤。
Q:压铸模架和注塑模架的热处理区别是什么?
A:压铸模架要承受高频冷热冲击,除去应力之外,需要匹配高温回火、必要时增加深冷定型,抑制热疲劳裂纹产生,注塑模架一般不需要这套工艺。
| 帅硕模架(江苏)有限公司 | ||
| 地址: 江苏省无锡市宜兴模架科技产业园A2栋 |
| 询价 | 下单 | 查询 | 投诉及建议 | 在线客服 |
| 电话:199 5221 5599 邮箱:sd@sg-mold.com | 电话:13222981208 邮箱:sd@sg-mold.com | QQ:513137730  |
| 帅硕模架 模架网 |
| 苏ICP备09056094号-1 | 版权所有:帅钢集团 |
技术支持:模架网 |